

Bandes chauffantes en micafont partie des éléments chauffants les plus largement déployés dans le traitement des polymères, notamment les machines de moulage par injection, les lignes de film soufflé et les extrudeuses à double vis à grande vitesse. La construction d'une bande chauffante en mica de haute fiabilité consiste à enrouler un ruban de nickel-chrome (NiCr 80/20) gravé avec précision autour d'une feuille de mica diélectrique spécialisée, qui est ensuite encapsulée dans une gaine extérieure de protection en acier inoxydable ou en acier aluminisé.
Dans les environnements d'extrusion à haut rendement, les bandes chauffantes en mica subissent fréquemment une défaillance prématurée, une dégradation thermique et un contrôle de température irrégulier. Ces problèmes proviennent d'un claquage diélectrique sous des températures élevées, d'une surchauffe localisée provoquée par des espaces d'air entre la bande et le canon, et d'une dilatation thermique dynamique qui desserre les bandes de serrage au fil du temps. Ce livre blanc d'ingénierie examine les différences minéralogiques entre le mica muscovite et phlogopite, la mécanique de serrage, la physique du transfert de chaleur entre les interfaces des barillets et les protocoles de prévention des défaillances sur le terrain.
1. Minéralogie diélectrique muscovite vs phlogopite
Le mica est un minéral phyllosilicate naturel caractérisé par une rigidité diélectrique exceptionnelle et une stabilité thermique élevée. Les deux principales formes minérales utilisées dans les bandes chauffantes industrielles sont la muscovite (mica blanc) et la phlogopite (mica ambré).
| Propriété diélectrique | Mica muscovite (mica blanc) | Phlogopite Mica (Ambre Mica) |
| Composition chimique | KAl2(AlSi3O10)(OH)2 | KMg3(AlSi3O10)(OH)2 |
| Température continue maximale | 500 degrés / 932 degrés F | 800 degrés / 1472 degrés F |
| Rigidité diélectrique | 25 - 40kV/mm | 15 - 25kV/mm |
| Conductivité thermique | 0.45 - 0.52 W/(m·K) | 0.35 - 0.42 W/(m·K) |
| Flexibilité et résistance au cisaillement | Élasticité et punchabilité supérieures | Fragilité plus élevée, résistance au cisaillement inférieure |
Avantage moscovite: La muscovite offre une résistance mécanique supérieure et une résistance au claquage diélectrique plus élevée, ce qui la rend idéale pour le traitement du plastique standard jusqu'à des températures de fonctionnement de baril de 300 degrés - 350 degrés.
Avantage Phlogopite: La phlogopite supporte des températures continues nettement plus élevées (jusqu'à 800 degrés de pointe), ce qui la rend essentielle pour les résines techniques à haute température telles que l'extrusion de PEEK, PEI et PTFE.

2. Dynamique de serrage de la gaine et élimination des écarts d'interface thermique
La principale source de résistance au transfert de chaleur dans les bandes chauffantes en mica est l’entrefer interfacial entre la gaine métallique interne de la bande chauffante et la surface extérieure du corps de l’extrudeuse.
Conductance de contact thermique (hc) à travers l’interface est défini par :
q = hc •(Tgroupe - Tbaril)
Où h_c dépend directement de la pression de serrage (Pserrer) et la rugosité de la surface (Ra):
hc = C• (Pserrer)m / Ra
Inadéquation de dilatation thermique: Lorsque le canon atteint la température de fonctionnement, la gaine métallique extérieure se dilate plus rapidement que le corps du canon en raison du contact direct avec le ruban de résistance interne. Si les sangles de serrage sont desserrées, un entrefer isolant (kair≈ 0,026 W/(m·K)) se développe, emprisonnant la chaleur à l'intérieur de la couche de mica et provoquant une brûlure localisée du fil.
Mécanisme de serrage à ressort: L'utilisation de boulons de serrage à ressort maintient une force de compression radiale continue tout au long des cycles de dilatation et de contraction thermiques, préservant ainsi un contact métal sur métal intime.
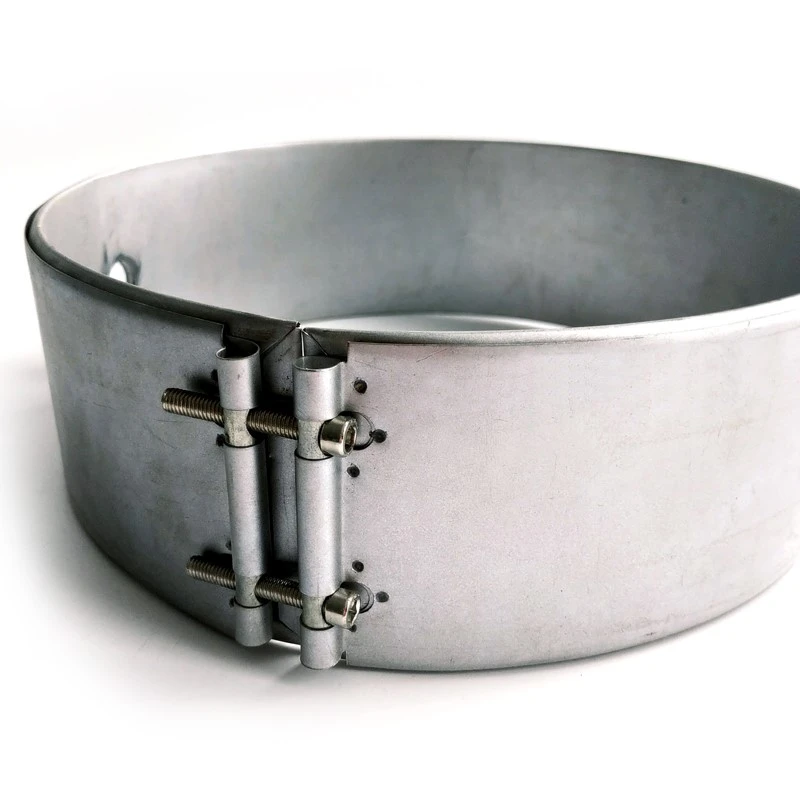
3. Thermodynamique et transfert de chaleur des barils d'extrusion à grande vitesse
L'extrusion de polymères à grande vitesse nécessite à la fois un transfert de chaleur par conduction provenant de radiateurs externes et une génération de chaleur de cisaillement interne à partir de la vis rotative de l'extrudeuse.
Bilan énergétique thermique:
Qtotal = Qconduction + Qtondre - Qpertes
Limites du flux thermique du baril: Les radiateurs à bande de mica standard fonctionnent efficacement à des densités surfaciques de watts comprises entre 3,5 W/cm² et 4,5 W/cm² (22 à 30 W/in²). Un dépassement de 5,0 W/cm² risque une dégradation rapide du liant diélectrique et un court-circuit.

4. Profilage personnalisé de la densité en watts et intégration du contrôle en boucle fermée
Profilage thermique zoné: Les fûts d'extrusion modernes sont divisés en plusieurs zones de chauffage (alimentation, transition, dosage, filière). Les bandes chauffantes en mica peuvent être fabriquées avec des profils de densité de watts personnalisés le long de leur circonférence pour compenser le refroidissement local ou la perte de chaleur au niveau des brides du fût.
Intégration des thermocouples: Des trous découpés avec précision ou des adaptateurs de thermocouple à ressort intégrés permettent un contact direct avec la surface du corps pour les thermocouples de type J ou de type K.
Cadres de dimensionnement de références croisées: Vérifiez les seuils de charge surfacique maximum admissibles à l'aidelimites de densité de surface en watts et calculs de flux thermique. Pour l'étalonnage du capteur, consultezthermocouples intégrés de type K et de type J.Pour les options alternatives d’isolation du baril, référence croiséeComment installer et serrer correctement les bandes chauffantes en mica pour éliminer les espaces d'air.
5. Modes de défaillance sur le terrain et meilleures pratiques d'ingénierie
Contamination et carbonisation du plastique: La bave de polymère fondu s'infiltrant dans les coutures ouvertes des bandes de mica crée une piste de carbone conductrice à travers l'élément du ruban, conduisant à des courts-circuits.Solution: Spécifiez des bandes de mica scellées en fût avec des bords de gaine en surplomb pliés ou des capots extérieurs de protection dans les zones sujettes à la contamination.
Resserrage initial inadéquat: Lors du démarrage initial, la dilatation thermique et l'encastrement des couches de mica font chuter la tension de serrage jusqu'à 40 %.Solution: Imposez un protocole de resserrage à chaud : mettez le radiateur sous tension à 150 degrés, mettez-le hors tension et resserrez immédiatement tous les boulons de serrage selon les spécifications recommandées (5 - 7 N·m).
Si votre extrudeuse de polymères à grande vitesse, votre baril de moulage par injection ou votre ligne de thermoformage nécessitent une conception personnalisée de chauffage à bande de mica, une isolation phlogopite haute température ou des mécanismes de serrage à ressort, cliquez sur le bouton ci-dessous pour vous connecter avec notre équipe d'ingénierie thermique senior.